GB/T 898 双头螺柱(bm=1.25d)
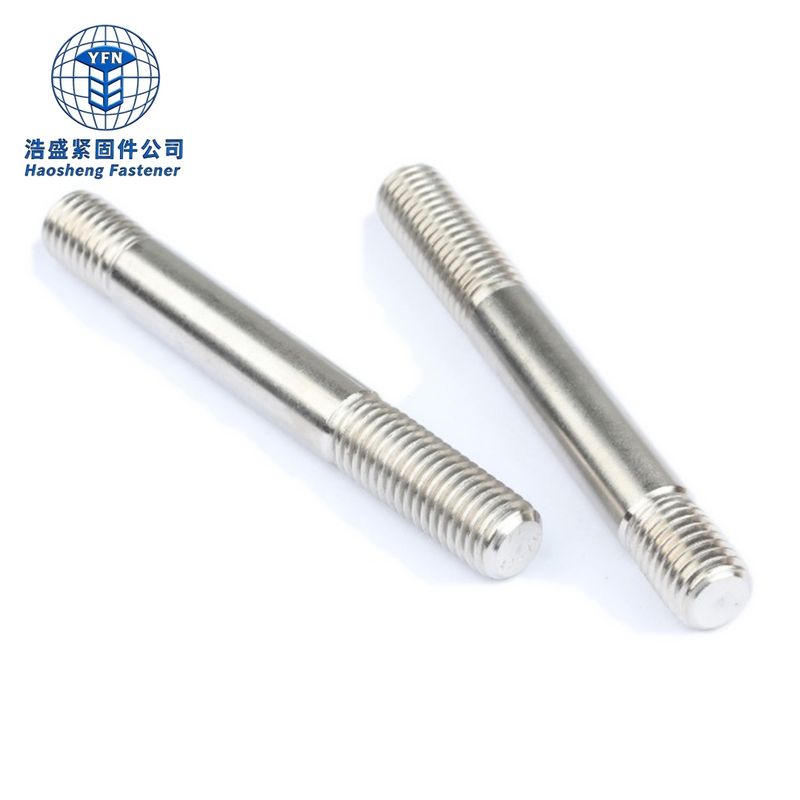
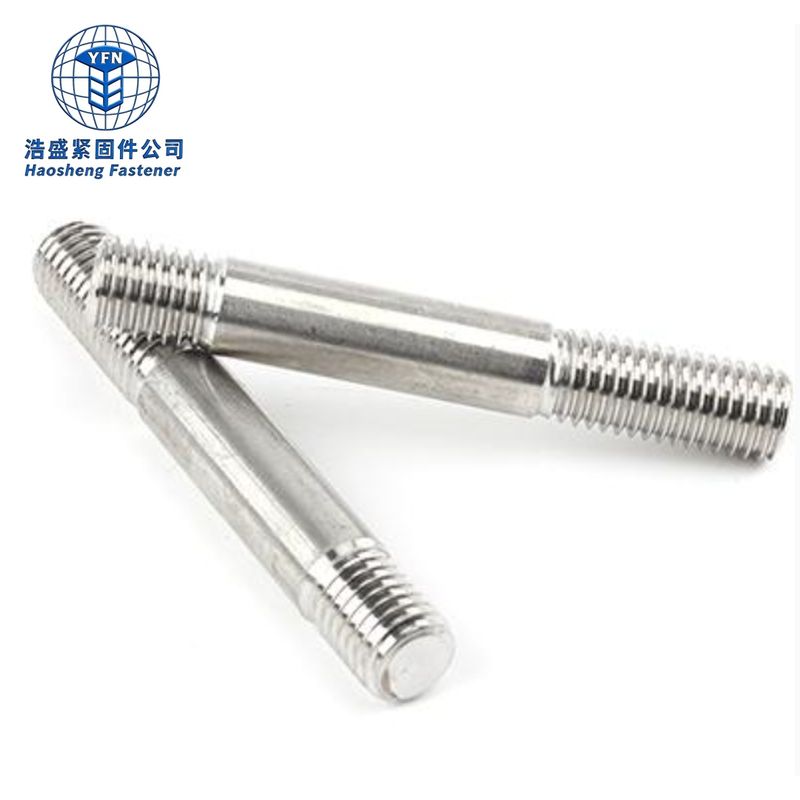
GB/T 898 双头螺柱的两端均有螺纹,一端旋入机体或基体的螺纹孔,另一端与螺母配合紧固。它的关键尺寸特征是旋入端长度 bm=1.25d,常用于需要螺柱固定在机体、外侧可拆卸装配的连接结构。标准覆盖 M5 – M48,含 A 型、B 型两种结构,碳钢、合金钢、不锈钢与多种表面状态可按订单供货,浩盛紧固件支持按图纸或样品定制。
执行标准
| 项目 | 标准及技术要求 |
|---|---|
| 产品标准 | 产品尺寸按 GB/T 898—1988《双头螺柱 bm=1.25d》执行。该标准 1988-02-06 发布、1989-01-01 实施,全部代替 GB 898-1976,规定螺纹直径为 M5 – M48、bm=1.25d 的双头螺柱,目前在全国标准信息公共服务平台标注为现行。平台显示 2022-01-10 上次复审结论为「修订」,但状态仍为现行;订货时建议注明标准号及年号,并留意后续新版动态。 |
| 相近标准区分 | 选择双头螺柱时应注意区分相近标准:GB/T 897 的旋入端长度为 bm=1d,GB/T 898 为 bm=1.25d,GB/T 899 为 bm=1.5d,GB/T 900 为 bm=2d,另有 GB/T 901 等长双头螺柱。它们不是只差一个标准编号,旋入长度不同,不能不核对就互换。bm 指旋入机体一端的长度,不是螺柱总长度;旋入端长度应与机体材料、内螺纹有效啮合长度一并确认。 |
| 型式与结构 | GB/T 898 标准中包含 A 型和 B 型结构。A 型为等粗杆、两端倒角端;B 型设有缩杆段、两端为辗制末端,其杆身直径 ds 约等于螺纹中径(仅适用于 B 型)。选型时应结合配合孔、安装空间和连接要求确认具体形式。产品公差等级为 B 级(除标准第 3 章规定外,其余按 GB/T 3103.1),这里的 B 级是产品公差等级,不能与 A 型、B 型结构混为一谈。 |
| 螺纹与公差 | 普通螺纹公差为 6g,基本尺寸按 GB/T 196、公差按 GB/T 197;外螺纹零件末端按 GB/T 2。标准允许采用细牙螺纹或过渡配合螺纹,过渡配合螺纹代号 GM、G2M,按 GB 1167 执行,具体形式应在订货时明确。标准第 1 号修改单将螺尾尺寸 Xmax 由 1.5P 改为 2.5P;设计工装或校核旋入深度时,应以对应版本标准正式文本为准。 |
| 机械性能 | GB/T 898—1988 技术条件表所列钢制螺柱性能等级为 4.8、5.8、6.8、8.8、10.9、12.9 级,按现行 GB/T 3098.1—2010 确认;不锈钢等级为 A2-50、A2-70,按现行 GB/T 3098.6—2023 确认(2023-05-23 发布、2023-12-01 实施,代替 2014 版,修改采用 ISO 3506-1:2020)。A4-70 等现行标准常见等级可按订单要求供货。性能等级需根据螺纹规格、连接载荷和工作条件选定,不同规格或材质的可供等级可能不同,实际供货以确认的技术要求为准。 |
| 表面处理 | GB/T 898—1988 技术条件表所列表面状态为:①不经处理;②氧化;③镀锌钝化;不锈钢产品为不经处理。电镀层按 GB/T 5267。其他表面处理方式可根据材料、使用环境和订单要求确认。表面处理可能影响螺纹配合,螺柱需要与螺母配套使用时,建议同时确认螺柱与螺母的螺纹、公差及镀层要求;有盐雾时间或涂层要求的项目,应将具体指标写入订单或技术协议。 |
| 缺陷、验收与标记 | 表面缺陷按 GB/T 5779.1、GB/T 5779.3;验收检查、标志与包装按 GB/T 90;紧固件标记方法按 GB/T 1237。如项目对材料牌号、材质证明或批次追溯有要求,可在询价或下单时一并注明,并约定检验批量与随货文件。 |
| 标记与订货 | 建议注明标准号及年号、型式(A 型 / B 型)、螺纹规格×公称总长度、性能等级、材质及表面处理。示例:螺柱 GB/T 898—1988 AM12×80,8.8 级,碳钢,氧化。长度、螺纹长度和旋入端尺寸应与被连接件厚度及安装孔配合;超出标准范围的加长、细牙、过渡配合螺纹或特殊结构,按双方确认图纸及技术条件交付。 |
产品材质
碳钢、合金钢:适用于常规机械连接及有相应强度要求的连接部位。双头螺柱可根据性能等级和使用环境选用碳钢或合金钢,具体钢号需结合订单要求和供货材质确认,不能仅凭性能等级推定具体材质;成品性能等级须按 GB/T 3098.1—2010 检验确认。
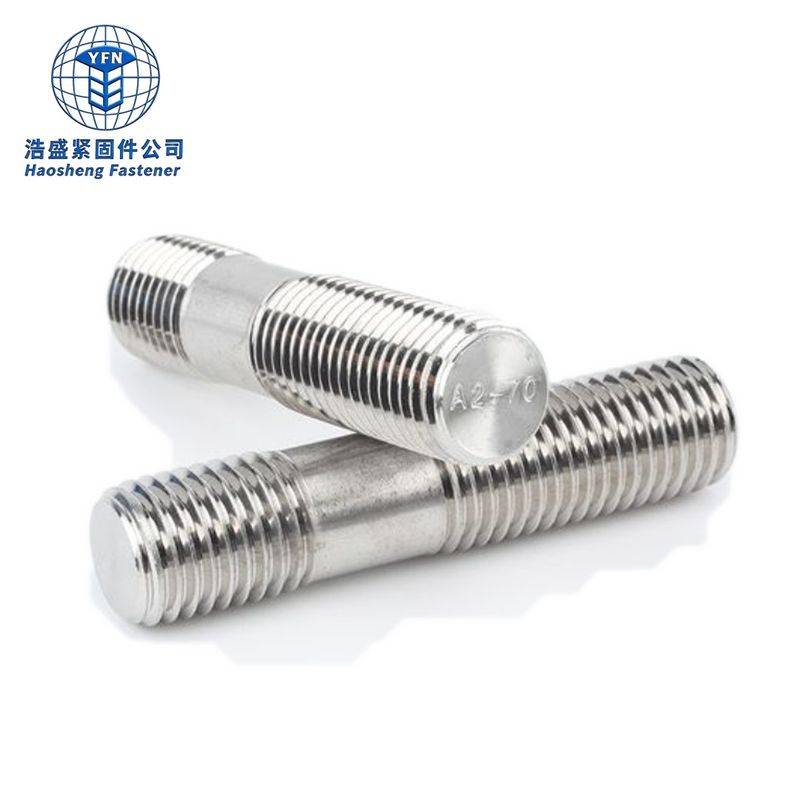
不锈钢:适用于有耐腐蚀要求的环境,标准技术条件表所列等级为 A2-50、A2-70,按 GB/T 3098.6—2023 明确材料组别与性能等级;A4-70 等常见等级可按订单确认。具体不锈钢组别、牌号及耐腐蚀要求以订单确认为准。
选材提示:材质牌号、性能等级和表面处理应作为不同项目分别确认。选型时需结合机体或基体材料(钢、铸铁等)、内螺纹有效啮合长度、配套螺母强度、工作温度与介质。如项目对材料牌号、材质证明或批次追溯有要求,可在询价或下单时一并注明;不同等级、不同材质的产品不可仅凭外观互换。
机械性能与强度等级
GB/T 898—1988 技术条件表列出的钢制螺柱性能等级包括 4.8 级、5.8 级、6.8 级、8.8 级、10.9 级和 12.9 级,机械性能按现行 GB/T 3098.1—2010 确认;不锈钢等级为 A2-50、A2-70,按现行 GB/T 3098.6—2023 确认。碳钢和合金钢的性能等级与材质、规格及热处理工艺有关,选型时应结合连接载荷和工作条件确认。
不锈钢产品应按相应不锈钢紧固件标准和性能要求选型;A4-70 等现行 GB/T 3098.6—2023 常见等级可按订单要求供货。不锈钢不能淬火硬化,强度依靠冷作硬化提升,与碳钢调质原理不同,不能把 A2-70 直接与 8.8 级碳钢螺栓等同替换。不同规格或材质的可供等级可能不同,实际供货以确认的技术要求为准。
双头螺柱没有螺栓头,一端旋入基体、另一端用螺母紧固,旋入端依靠螺纹啮合承载。实际承载能力取决于螺柱等级、旋入材料、有效啮合长度、螺母和被连接件设计,应按设备图纸或工程要求选型;安装时应保证旋入端与机体内螺纹充分啮合,螺母侧按规格、等级、表面处理和润滑状态确定拧紧扭矩。
GB/T 898—1988 技术条件表所列性能等级与依据标准
| 等级 / 组别 | 适用材料 | 依据标准 | 说明 |
|---|---|---|---|
| 4.8 / 5.8 / 6.8 / 8.8 / 10.9 / 12.9 | 碳钢、合金钢 | GB/T 3098.1—2010 | 标准技术条件表所列钢制螺柱等级,具体等级按规格与订单确认 |
| A2-50 / A2-70 | 不锈钢 | GB/T 3098.6—2023 | 1988 标准技术条件表所列不锈钢等级,按现行性能标准验收 |
| A4-70 等 | 不锈钢 | GB/T 3098.6—2023 | 现行标准常见等级,可按订单要求供货 |
表面处理
不经处理(本色)
标准技术条件表所列表面状态之一,也是不锈钢产品的常见供货状态。碳钢本色件多用于室内或后续另有涂装的连接位置,建议配合防锈油与规范储存;不锈钢本色件通常经清洗、钝化,清洁度与外观要求按订单确认。
氧化(发黑)
标准技术条件表所列表面状态之一,碳钢产品氧化处理后外观为黑色,多用于机械设备内部件。氧化膜自身防锈能力有限,通常配合防锈油使用;潮湿或户外环境应另行约定防护方案。
镀锌钝化
标准技术条件表所列表面状态之一,电镀层按 GB/T 5267 选择厚度与钝化体系。镀后须复核螺纹配合与通止规,保证配套螺母能顺利旋入;不同镀层体系在外观和耐腐蚀性能方面有所不同。
其他定制处理与配合要求
电镀锌(蓝白锌 / 彩锌)、锌镍合金、非电解锌片涂层、磷化等其他处理方式,可根据材料、使用环境和订单要求确认。螺柱需与螺母配套使用时,应同时确认两者的螺纹、公差及镀层要求;有盐雾时间或涂层指标要求的项目,请把具体数值写入订单或技术协议。
定制加工
| 定制项目 | 可确认内容 |
|---|---|
| 螺纹规格 | M5 – M48 粗牙;细牙螺纹或过渡配合螺纹(GM、G2M,按 GB 1167)按图纸确认 |
| 公称总长度 L | 按被连接件厚度、垫圈和螺母高度、旋出端有效螺纹长度 b 确定;长度系列随规格变化 |
| 旋入端长度 bm | 本页产品为 bm=1.25d,需与机体材料、内螺纹深度及有效啮合长度一并核对 |
| 结构型式 | A 型等粗杆 / B 型缩杆(ds 约等于螺纹中径,仅 B 型);结合配合孔与安装空间确认 |
| 材料与等级 | 碳钢 / 合金钢 / 不锈钢,钢制 4.8 – 12.9 级或不锈钢 A2-50、A2-70、A4-70 等 |
| 表面处理 | 不经处理、氧化、镀锌钝化,或电镀锌、锌镍合金、锌片涂层、磷化等定制处理 |
| 配套与非标 | 机体螺纹孔、垫圈与螺母型号、标记与包装;加长、特殊杆部或非标端部结构按双方确认图纸交付 |
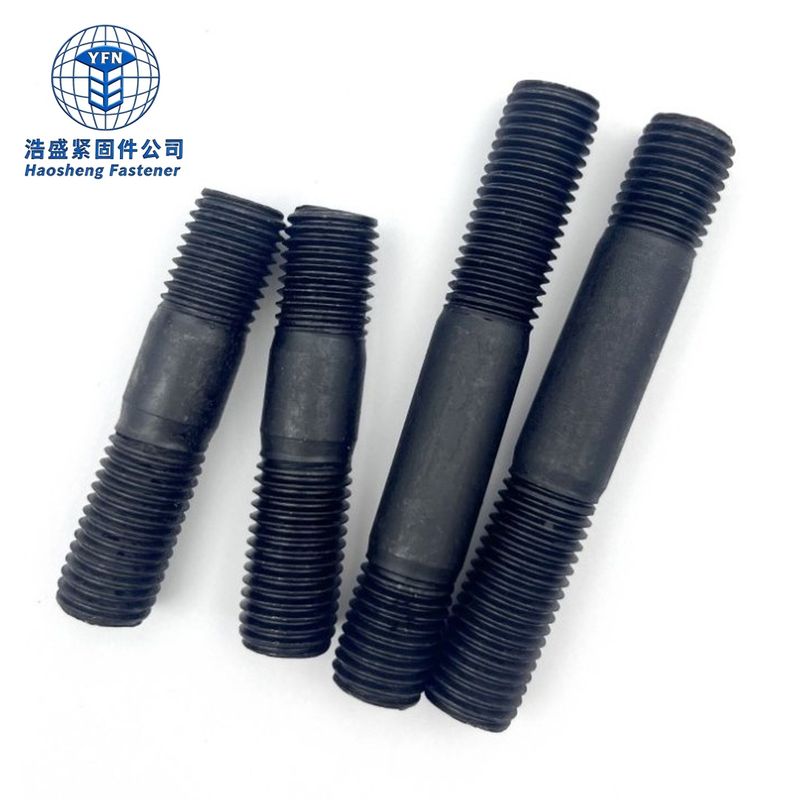
产品展示
应用场景
GB/T 898 双头螺柱适用于一端旋入机体、另一端通过螺母连接的结构。泵阀与设备壳体中,用于壳体、端盖或连接部件的装配;机械设备与传动部件中,用于需要拆卸检修的机体连接;铸铁机体连接中,在设计采用 bm=1.25d 旋入长度时,用于机体与外部零件的连接;管路法兰及设备附件中,在图纸规定使用相应规格和性能等级时,用于法兰或附件的紧固连接。拧螺母一侧可反复拆装而不必每次旋出螺柱,适合定期检修的部位;实际承载能力取决于螺柱等级、旋入材料、有效啮合长度、螺母和被连接件设计,应按设备图纸或工程要求选型。
※ 应用示意图由 AI 生成,仅供参考,实际安装以产品与设备图纸为准。
安装提示:旋入端应充分旋入机体或基体的内螺纹,保证有效啮合长度,且不应过度拧紧以免损伤机体内螺纹;拧紧在螺母一侧完成。选择总长度 L 时需计入被连接件厚度、垫圈与螺母高度及旋出端有效螺纹长度 b。振动或交变载荷场合应按设计采用相应防松措施;法兰、压力边界或高温工况须按图纸明确规格、性能等级、材质与检验要求。
尺寸图
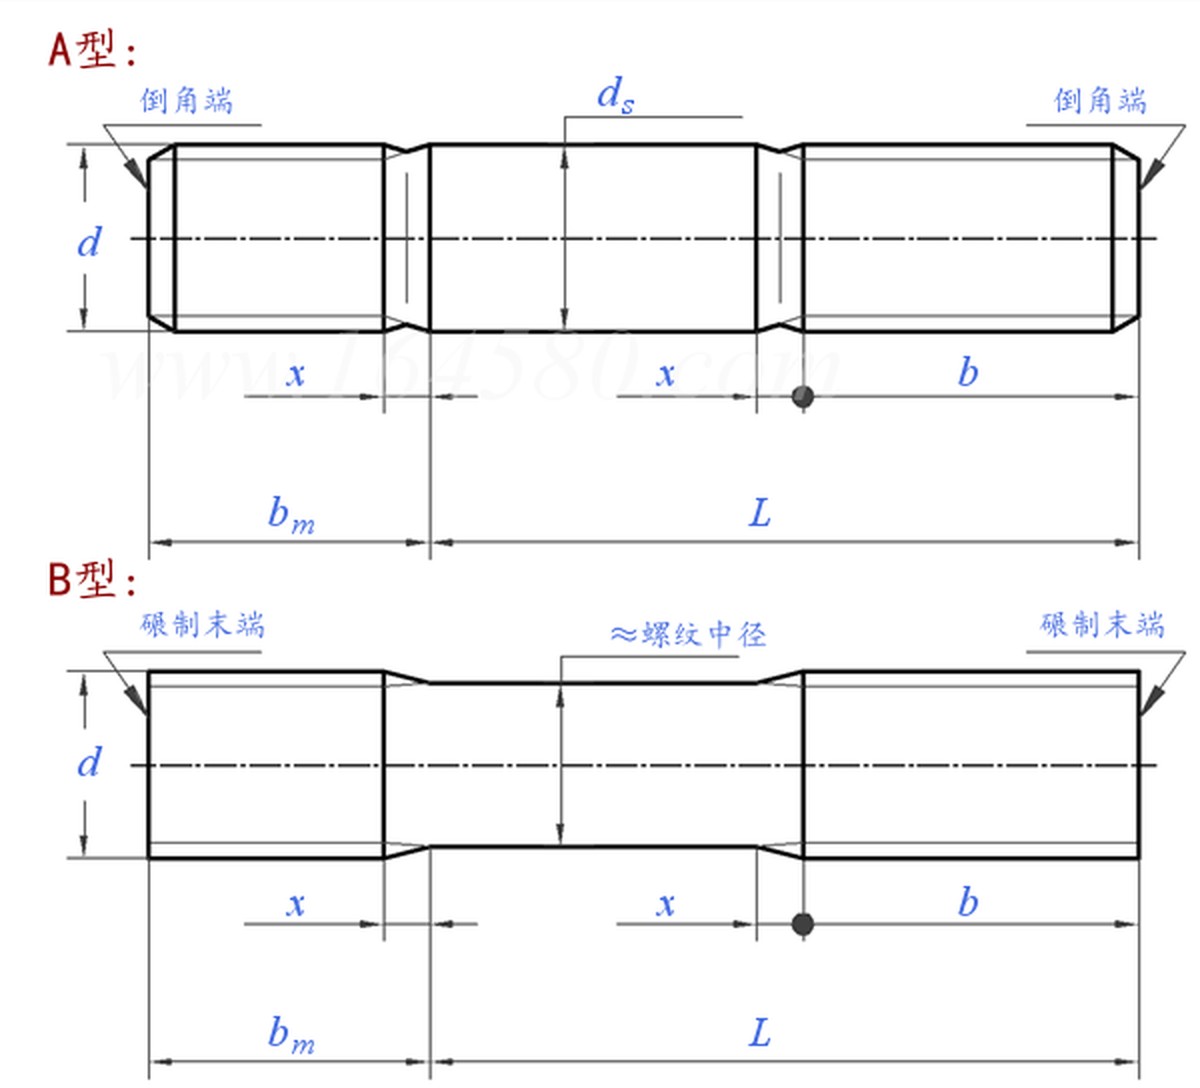
GB/T 898 A 型 / B 型尺寸代号示意:d 螺纹公称直径;ds 杆部直径(A 型为等粗杆;B 型为缩杆段,约等于螺纹中径);bm 旋入机体端长度(本页 bm=1.25d);b 旋螺母端螺纹长度;L 公称总长度;x 螺纹收尾长度(按第 1 号修改单,Xmax=2.5P)。A 型两端为倒角端,B 型两端为辗制末端;图中黑点标示螺纹长度 b 的起算位置。
产品尺寸
尺寸单位:mm。以下两张表按本页提供的 GB/T 898—1988 尺寸表逐格转录,覆盖 M5 – M20 与 (M22) – M48 共 18 个规格;括号内规格 (M14)、(M18)、(M22)、(M27)、(M33)、(M39) 为尽量不采用的规格。P 为粗牙螺距;bm 为旋入端长度(bm=1.25d),按公称、最小值、最大值三行列示;ds 为杆部直径,仅适用于 B 型缩杆结构,按最大值、最小值列示;b 为旋螺母端螺纹长度,L 为公称总长度,长度系列随螺纹规格而变化,订货时还需注明螺柱总长度 L。原表末两行「千件钢制重≈kg」「螺纹长度 b」在全部规格下均为「-」,照录为「-」,实际数值按对应标准或订单确认。标准允许采用细牙螺纹及过渡配合螺纹,具体形式应在订货时明确。手机端可左右滑动查看完整表格。
| 螺纹尺寸 d | 项目 | M5 | M6 | M8 | M10 | M12 | (M14) | M16 | (M18) | M20 |
|---|---|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 0.8 | 1 | 1.25 | 1.5 | 1.75 | 2 | 2 | 2.5 | 2.5 |
| bm | 公称 | 6 | 8 | 10 | 12 | 15 | 18 | 20 | 22 | 25 |
| 最小值 | 5.4 | 7.25 | 9.25 | 11.1 | 14.1 | 17.1 | 18.95 | 20.95 | 23.95 | |
| 最大值 | 6.6 | 8.75 | 10.75 | 12.9 | 15.9 | 18.9 | 21.05 | 23.05 | 26.05 | |
| ds | 最大值 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 |
| 最小值 | 4.7 | 5.7 | 7.64 | 9.64 | 11.57 | 13.57 | 15.57 | 17.57 | 19.48 | |
| 千件钢制重≈kg | - | - | - | - | - | - | - | - | - | |
| 螺纹长度 b | - | - | - | - | - | - | - | - | - |
| 螺纹尺寸 d | 项目 | (M22) | M24 | (M27) | M30 | (M33) | M36 | (M39) | M42 | M48 |
|---|---|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 2.5 | 3 | 3 | 3.5 | 3.5 | 4 | 4 | 4.5 | 5 |
| bm | 公称 | 28 | 30 | 35 | 38 | 41 | 45 | 49 | 52 | 60 |
| 最小值 | 26.95 | 28.95 | 33.75 | 36.75 | 39.75 | 43.75 | 47.75 | 50.5 | 58.5 | |
| 最大值 | 29.05 | 31.05 | 36.25 | 39.25 | 42.25 | 46.25 | 50.25 | 53.5 | 61.5 | |
| ds | 最大值 | 22 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 48 |
| 最小值 | 21.48 | 23.48 | 26.48 | 29.48 | 32.38 | 35.38 | 38.38 | 41.38 | 47.38 | |
| 千件钢制重≈kg | - | - | - | - | - | - | - | - | - | |
| 螺纹长度 b | - | - | - | - | - | - | - | - | - |
尺寸提示:bm=1.25d 是旋入端长度,不是螺柱总长度;选择总长度 L 时,还要考虑被连接件厚度、垫圈和螺母高度,以及旋出端的有效螺纹长度。旋入端需与机体或基体的内螺纹配合,实际承载能力取决于螺柱等级、旋入材料、有效啮合长度、螺母和被连接件设计,应按设备图纸或工程要求选型。本表数值按本页尺寸表转录,订货与检验以 GB/T 898—1988 标准正式文本、双方确认图纸及订单为准;加长、细牙、过渡配合螺纹或特殊结构,按双方确认图纸及技术条件交付。
联系浩盛 · 获取产品报价
欢迎提供螺纹规格、总长度、型式(A 型 / B 型)、性能等级、材质或加工图纸,咨询 GB/T 898 双头螺柱(bm=1.25d)及非标定制报价。
浩盛紧固件 · 33 年紧固件源头厂家 · 全品类全材质全标准 · ISO9001 / ISO14001 / ISO45001 三大体系认证