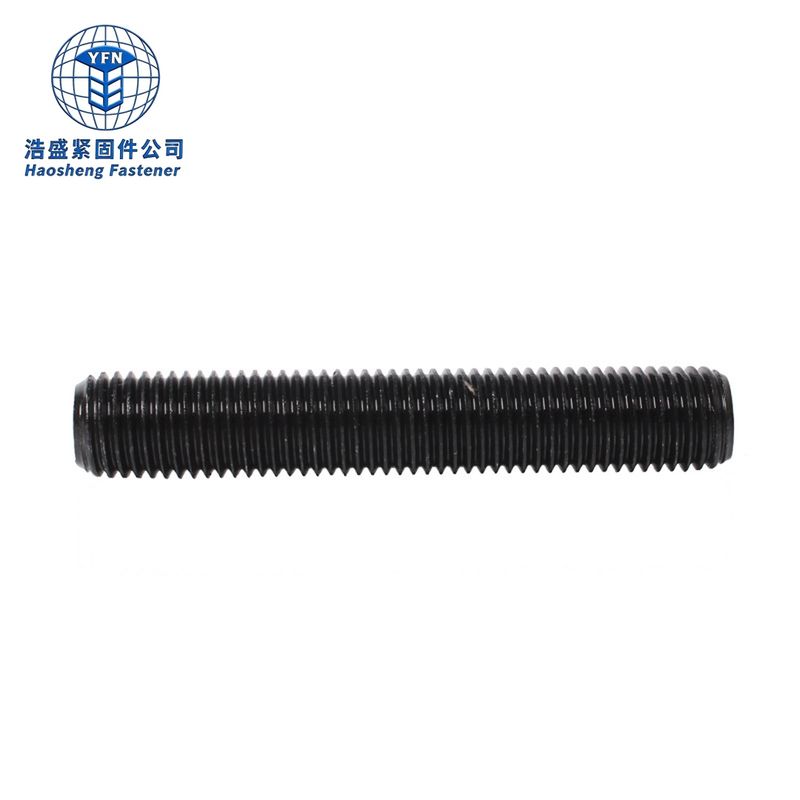
HG/T 20634 全螺纹螺柱(Class系列管法兰用)
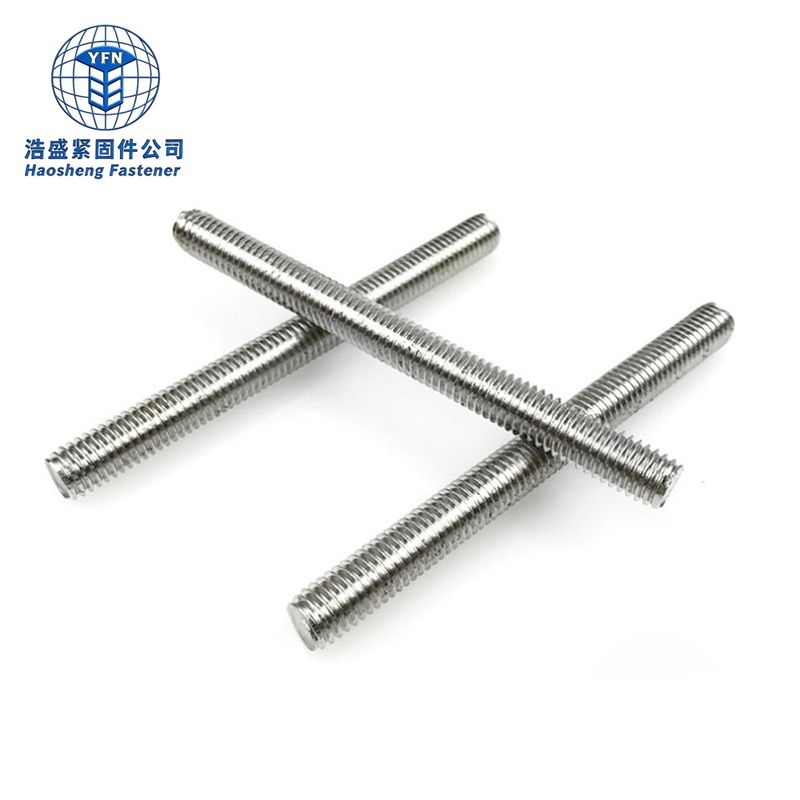
HG/T 20634—2009 全螺纹螺柱用于 Class 系列钢制管法兰连接。产品沿杆身全长加工外螺纹,两端配合螺母紧固,为法兰和垫片提供所需的夹紧力,适用于石油化工、工艺管道及设备接口等可拆卸连接。选型应结合设计压力、设计温度、介质、法兰及垫片类型,确定螺柱材料、规格、长度和配套螺母。
执行标准
| 项目 | 标准及技术要求 |
|---|---|
| 产品标准 | HG/T 20634—2009《钢制管法兰用紧固件(Class系列)》,2009-02-05 发布、2009-07-01 实施,代替 HG 20634—1997,现行有效(2017 年复审确认,另有 2012 年勘误 COR.1)。标准规定 Class 系列钢制管法兰用紧固件的型式、尺寸、材料、标记、技术要求和使用规定,涵盖全螺纹螺柱、六角头螺栓和螺母,适用于 HG/T 20615、HG/T 20623 钢制管法兰 |
| 配套选配规定 | 螺柱、螺母与法兰、垫片的匹配按 HG/T 20635—2009《钢制管法兰、垫片、紧固件选配规定(Class系列)》(现行)执行;PN 系列管法兰用紧固件对应 HG/T 20613—2009,两个系列不能混用 |
| 螺纹与尺寸 | 螺纹基本尺寸按 GB/T 196,公差按 GB/T 197,外螺纹末端按 GB/T 2 执行;螺柱长度按法兰厚度、垫片厚度、螺母高度及安装余量确定,采用标准长度表选型时还应核实实际装配是否增加垫圈、绝缘件或其他附件 |
| 机械性能检验 | 专用级螺柱的机械性能按 HG/T 20634 规定的材料、热处理状态和规格分档检验;相关试验引用 GB/T 3098.1(螺栓螺钉螺柱)、GB/T 3098.2(螺母)、GB/T 3098.6 / 3098.15(不锈钢)等标准 |
| 材料标准 | 合金结构钢按 GB/T 3077,不锈钢按 GB/T 1220;采用 ASTM A193、A320、A453 等国外材料时按相应 ASTM 标准及项目规定执行 |
| 标记与订货 | 可采用「执行标准+螺纹规格+长度+材料+配套要求」的方式询价。示例:HG/T 20634—2009,M24×120,35CrMo,全螺纹螺柱,配套两只管法兰专用螺母 |
产品材质
合金钢:常用选材包括 35CrMo、42CrMo、25Cr2MoV,通过规定的热处理获得相应机械性能,具体按设计工况和标准要求选用。35CrMo 是常见的法兰螺柱材料;订货文件要求 35CrMoA 等具体牌号时,应同时明确材料标准、化学成分及成品性能要求。
不锈钢:标准列有 0Cr18Ni9、0Cr17Ni12Mo2 等牌号(对应现行 GB/T 1220 中的 06Cr19Ni10、06Cr17Ni12Mo2,即常用 304、316 类奥氏体不锈钢)。采购时应在材料文件中明确采用的牌号及标准版本,便于核对化学成分、热处理状态和性能。
专用材料:标准还列有 ASTM A193 B8 Class 2、B8M Class 2,ASTM A320 L7 及 ASTM A453 660 等材料。应按项目规定确认材料类别、加工状态及配套螺母,低温工况用材料的冲击试验要求按设计温度确定。
机械性能与验收
该类专用全螺纹螺柱以材料牌号、热处理状态和规格对应的机械性能作为验收依据,订货时应明确抗拉强度、屈服强度、伸长率及硬度等要求;同一牌号经不同热处理可对应不同性能档,不能只写材料牌号不写热处理状态。
低温使用时,还应根据材料及设计温度确定冲击试验要求;高温工况应结合设计温度选择具有相应高温性能的材料,并按要求控制热处理与检验。
质量文件应能对应材料炉号、生产批次和检验结果,便于装置检修和备件更换时追溯。配套螺母应按标准或项目要求选取,螺柱、螺母、法兰和垫片需共同满足连接设计要求,安装预紧力及紧固程序由连接设计和施工文件确定。
常用材料与适用方向对照
| 材料牌号 | 类别 | 常用方向 |
|---|---|---|
| 35CrMo | 合金结构钢 | 常见法兰螺柱材料,中温高压工况首选,可要求 35CrMoA 等具体牌号 |
| 42CrMo | 合金结构钢 | 较高强度要求的螺柱选材,热处理状态按标准分档确认 |
| 25Cr2MoV | 合金结构钢 | 较高温工况常用,兼顾抗松弛与高温性能 |
| 0Cr18Ni9 / 0Cr17Ni12Mo2 | 奥氏体不锈钢 | 耐蚀工况,对应 304 / 316 类材料,按 GB/T 1220 核对牌号 |
| ASTM A193 B8 / B8M Class 2 | 奥氏体不锈钢(应变硬化) | 高强不锈钢螺柱,配套 A194 8 / 8M 螺母 |
| ASTM A320 L7 | 低合金钢 | 低温工况常用,低温冲击要求按设计温度确定 |
| ASTM A453 660 | 沉淀硬化合金 | 高温高强工况,按项目规定确认加工状态 |
表面处理
发蓝处理
标准规定合金钢制紧固件进行发蓝处理,发蓝外观结合防锈维护使用;潮湿或户外环境应另行评估防护方案。
其他防腐处理
项目需要其他防腐处理时,可在技术协议中明确处理方式、涂层厚度、螺纹配合及检验要求;涂层和润滑状态会影响紧固摩擦条件,应与安装扭矩或张拉要求配套确认。
不锈钢处理
不锈钢产品可根据订单约定清洗、钝化及表面清洁度要求;有盐雾或晶间腐蚀要求时,应明确试验方法与判定条件。
标识与追溯
螺柱应带材料标识及批次对应信息,质量文件与实物标识对应,便于收货核验和装置检修时按原设计成套更换。
定制加工
| 定制项目 | 可确认内容 |
|---|---|
| 螺纹与长度 | 螺纹规格、螺距及螺柱长度,按法兰装配图纸协商确定 |
| 材料与热处理 | 材料牌号、热处理状态和机械性能,按设计工况及标准分档确定 |
| 端部与标识 | 端部倒角、材料标识及批次对应信息 |
| 配套螺母 | 配套管法兰专用螺母及其他附件,可单件或成套供货 |
| 检验与文件 | 检验项目、质量文件(材质单、力学性能报告)和包装要求 |
| 选型示例 | 35CrMo 材质 M24 全螺纹螺柱:结合实际法兰厚度、垫片、螺母及安装余量确定长度,再明确成套供货和检验要求 |
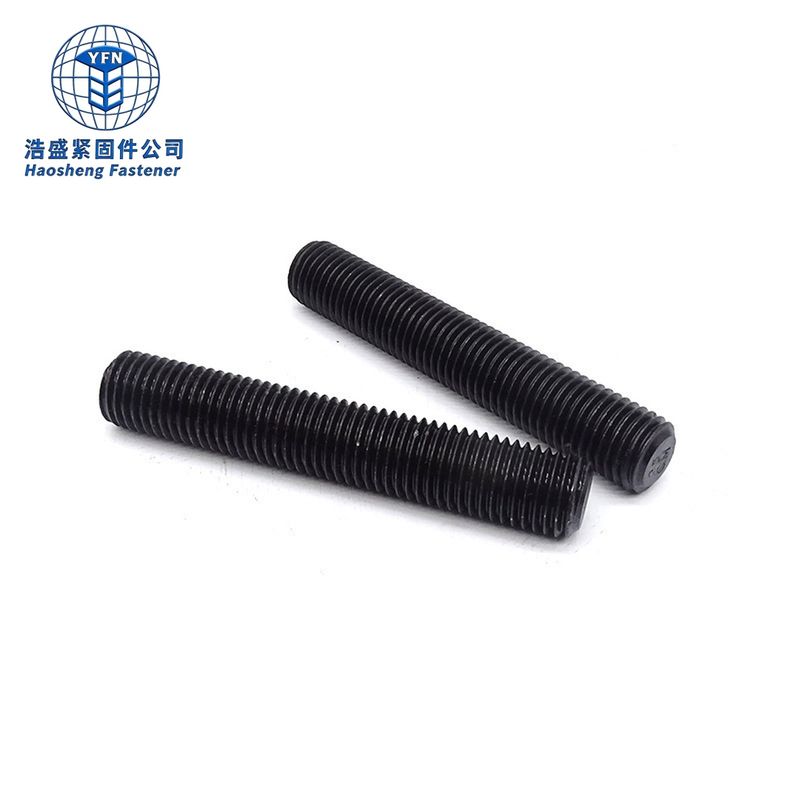
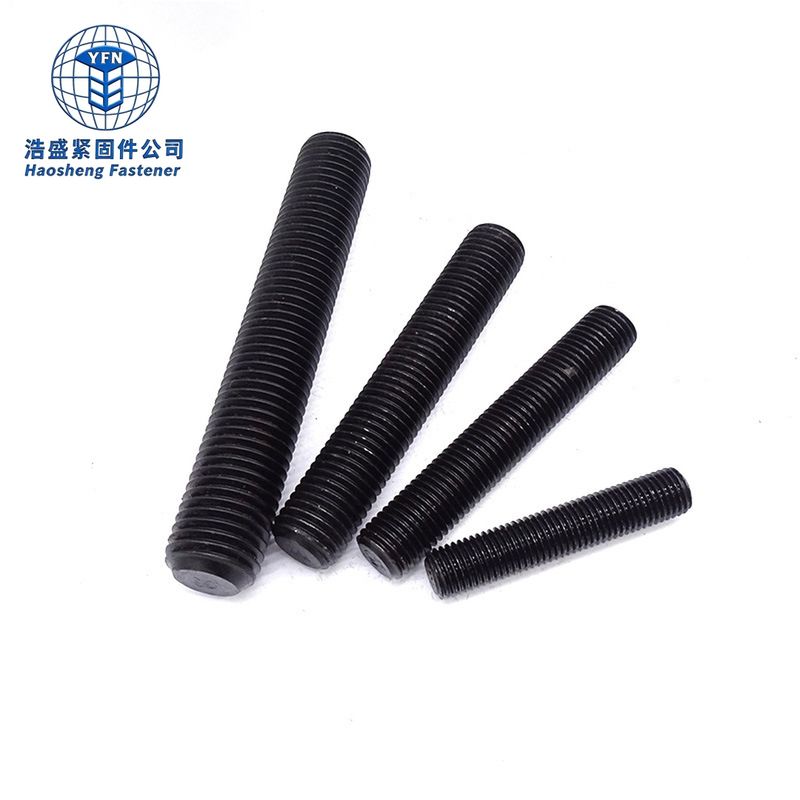
产品展示
应用场景
全螺纹螺柱主要用于按 Class 系列设计的石油化工管道法兰连接,根据介质、温度及压力条件选择材料和配套件;泵阀及设备接口中用于设备进出口、阀门与管线之间的法兰装配,便于检修拆卸和重新安装;高温管线按设计温度选择具有相应性能的材料,并按要求控制热处理、检验及安装预紧;低温系统按设计文件确定材料和低温冲击要求,质量文件应与实际交付批次对应;装置检修与备件配套时按原设计核对法兰系列、螺纹、长度、材料和螺母,便于成套更换。
※ 应用示意图由 AI 生成,仅供参考,实际安装以产品与设备图纸为准。
安装提示:螺柱、螺母、法兰和垫片需共同满足连接设计要求;安装预紧力及紧固程序按连接设计和施工文件执行,涂层与润滑状态会影响摩擦条件,应与安装扭矩或张拉要求配套确认。
尺寸图
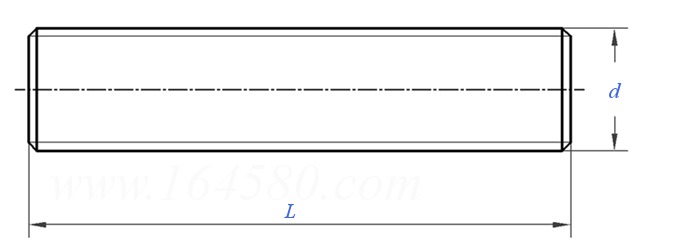
HG/T 20634 全螺纹螺柱代号示意:d 螺纹公称直径;L 螺柱总长,杆身全长加工外螺纹,两端配合管法兰专用螺母紧固。
产品尺寸
尺寸单位:mm。下表为 HG/T 20634 全螺纹螺柱的螺纹系列与螺距,M14 – M33 为粗牙系列,M36 及以上为细牙系列(×3);长度、数量及配套螺母应按法兰公称尺寸、Class 等级和密封面形式核对。手机端可左右滑动查看完整表格。
| 螺纹规格 | 螺距 P(mm) | |
|---|---|---|
| M14 | 粗牙 | 2 |
| M16 | 粗牙 | 2 |
| M20 | 粗牙 | 2.5 |
| M24 | 粗牙 | 3 |
| M27 | 粗牙 | 3 |
| M30 | 粗牙 | 3.5 |
| M33 | 粗牙 | 3.5 |
| M36×3 | 细牙 | 3 |
| M39×3 | 细牙 | 3 |
| M42×3 | 细牙 | 3 |
| M45×3 | 细牙 | 3 |
| M48×3 | 细牙 | 3 |
| M52×3 | 细牙 | 3 |
| M56×3 | 细牙 | 3 |
| M64×3 | 细牙 | 3 |
| M70×3 | 细牙 | 3 |
| M76×3 | 细牙 | 3 |
| M82×3 | 细牙 | 3 |
| M90×3 | 细牙 | 3 |
以上为 HG/T 20634 全螺纹螺柱的螺纹系列;长度按对应法兰及装配要求确定。采用标准长度表选型时,应核实实际装配是否增加垫圈、绝缘件或其他附件。订货请注明:执行标准、螺纹规格×长度、材料牌号及热处理状态、配套螺母与检验文件要求。
联系浩盛 · 获取产品报价
欢迎提供法兰系列、螺纹规格、长度、材料及配套螺母要求,咨询 HG/T 20634 全螺纹螺柱标准产品及成套供货报价。
浩盛紧固件 · 30多 年紧固件源头厂家 · 全品类全材质全标准 · ISO9001 / ISO14001 / ISO45001 三大体系认证